I. Kernfunktion:
Nach der Schlachtung weisen Geflügelkörper eine hohe Körpertemperatur auf und begünstigen schnelles Bakterienwachstum. Durch die Verwendung eines Wasserkühlers zur Erzeugung von kaltem Eiswasser wird der Körper schnell gekühlt, wodurch die Frische erhalten bleibt und die lebensmittelrechtlichen Kühlstandards erfüllt werden. Dies reduziert den Gewichtsverlust und verbessert die Fleischqualität.
II. Gängige Temperaturkontrollstandards
Wassertemperatur im Vorkühltank: 0–4 °C
Anforderungen an die Endtemperatur des Körperkörpers: Kerntemperatur ≤ 7 °C, Innereientemperatur ≤ 3 °C
Auslauftemperatur: 2–3 °C, geeignet für Spül- und Einweichprozesse während der Vorkühlung
III. Drei Hauptanwendungsszenarien & Arbeitsablauf
1. Schnelle Vorkühlung nach dem Brühen (gängigstes Verfahren)
Nach dem Schlachten, Rupfen, Ausnehmen und Reinigen wird das Geflügel in den Vorkühltank geleitet.
Die Kältemaschine erzeugt Eiswasser mit einer Temperatur von ca. 2 °C, das zur Wärmeübertragung in den Vorkühltank gepumpt wird.
Das Eiswasser zirkuliert kontinuierlich und umspült das Geflügel, wodurch schnell Restwärme von der Oberfläche und aus dem Körperinneren entfernt wird.
Das warme Wasser fließt zur erneuten Kühlung zurück in die Haupteinheit, und die Wassertemperatur im Tank wird auf 0–4 °C gehalten.
Vorkühlzeit: 40–60 Minuten. Nach Abschluss der Kühlung wird das Geflügel umgelagert und segmentiert.
2. Vorkühlung in einem luftgekühlten Tunnel: Eine Kältemaschine versorgt die Luftkühleinheiten im Tunnel mit Wasser, das 2–5 °C kalte Luft ausbläst. Geflügelkarkassen werden auf der Produktionslinie mit gleichmäßiger Geschwindigkeit durch die Anlage transportiert. Direkter Luftstrom verhindert Beschädigungen des Fleisches; die gleichmäßige Kühlung eignet sich für die kontinuierliche Großproduktion. Die Temperatur wird während des gesamten Prozesses kontrolliert, um ein Weißwerden der Haut und Austrocknung des Fleisches zu verhindern.
3. Vorkühlung von Nebenprodukten/Innereien: Herzen, Lebern, Därme und andere leicht verderbliche Innereien werden separat an kleine Kaltwasserzirkulationstanks angeschlossen. Die Wassertemperatur wird streng auf 0–2 °C geregelt, um eine schnelle antibakterielle Wirkung und eine längere Haltbarkeit zu gewährleisten.
IV. Systemaufbau
Luftgekühlter Kühler → Isolierter Niedertemperatur-Wassertank → Korrosionsbeständige Umwälzpumpe → Wärmetauscher/Luftkühler für den Vorkühltank → Rücklaufwasserkreislauf. Wichtigste Merkmale: Rohrleitungen/Wärmetauscherenden sind aus Edelstahl 304 gefertigt, blutbeständig und leicht zu reinigen und zu desinfizieren.
V. Auswahl und Zuordnung (Direkte Anwendung)
Tägliche Schlachtmenge unter 5.000 Tieren: 10 PS luftgekühlter Kühler
Tägliche Schlachtmenge 10.000–20.000 Tiere: 20–30 PS
Tägliche Schlachtmenge über 30.000 Tiere: 50 PS und mehr luftgekühlter Schraubenkühler
VI. Branchenvorteile
Schnelle Kühlleistung, wodurch das Wachstum schädlicher Bakterien wie Salmonellen deutlich gehemmt wird
Geringerer Wasserverlust im Fleisch, wodurch Gewichtsverluste reduziert und die Gewinnmargen erhöht werden
Präzise und kontrollierbare Wassertemperatur, gleichbleibende Produktqualität, Einhaltung der Quarantänebestimmungen für Schlachthöfe
Luftgekühlte Kühler benötigen keinen Kühlturm, und die Installation in der Werkstatt ist nicht von der Wasserversorgung vor Ort abhängig.
24/7-Betrieb. Kontinuierlicher Betrieb über Stunden, geeignet für den unterbrechungsfreien Betrieb von Schlachtlinien.
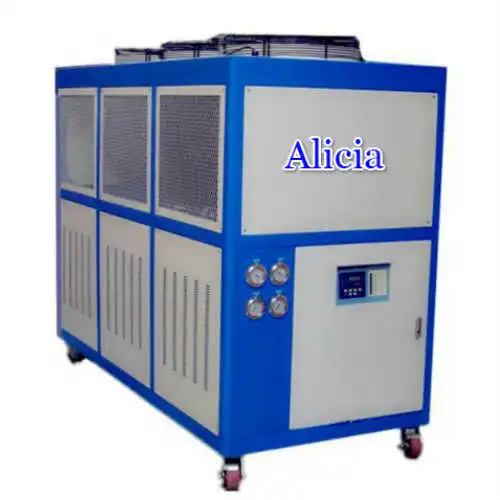
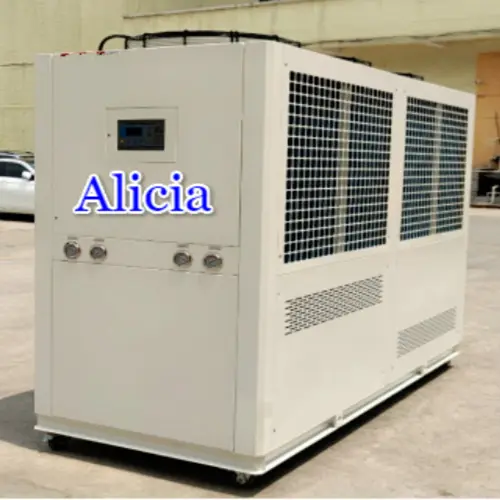
Luftgekühlter Wasserkühler
VII. Wesentliche Unterschiede zwischen Schlachtung und Aufzucht/Hühnerstall:
Niedrigste Wassertemperatur: Schlachtvorkühlung 0–4 °C, Aufzucht 13–17 °C, Hühnerstall 18–22 °C
Unterschiedliche Medien: Bei der Schlachtung wird hauptsächlich Eiswasser zur Wärmeübertragung genutzt, während in den anderen beiden Bereichen primär Luftwärme verwendet wird.
Höhere Materialanforderungen: Schlachtumgebungen erfordern Schutz vor Blut, Öl und Korrosion, weshalb Edelstahlkomponenten notwendig sind.

 Warum benötigt man geschlossene Kühltürme für die Käseherstellung?
 Kühlturmsysteme mit geschlossenem Kreislauf für Prozesskühlung
 Wie werden Wasserkühler in der Kosmetikindustrie eingesetzt?


